 Envoyer un courriel


Introduction
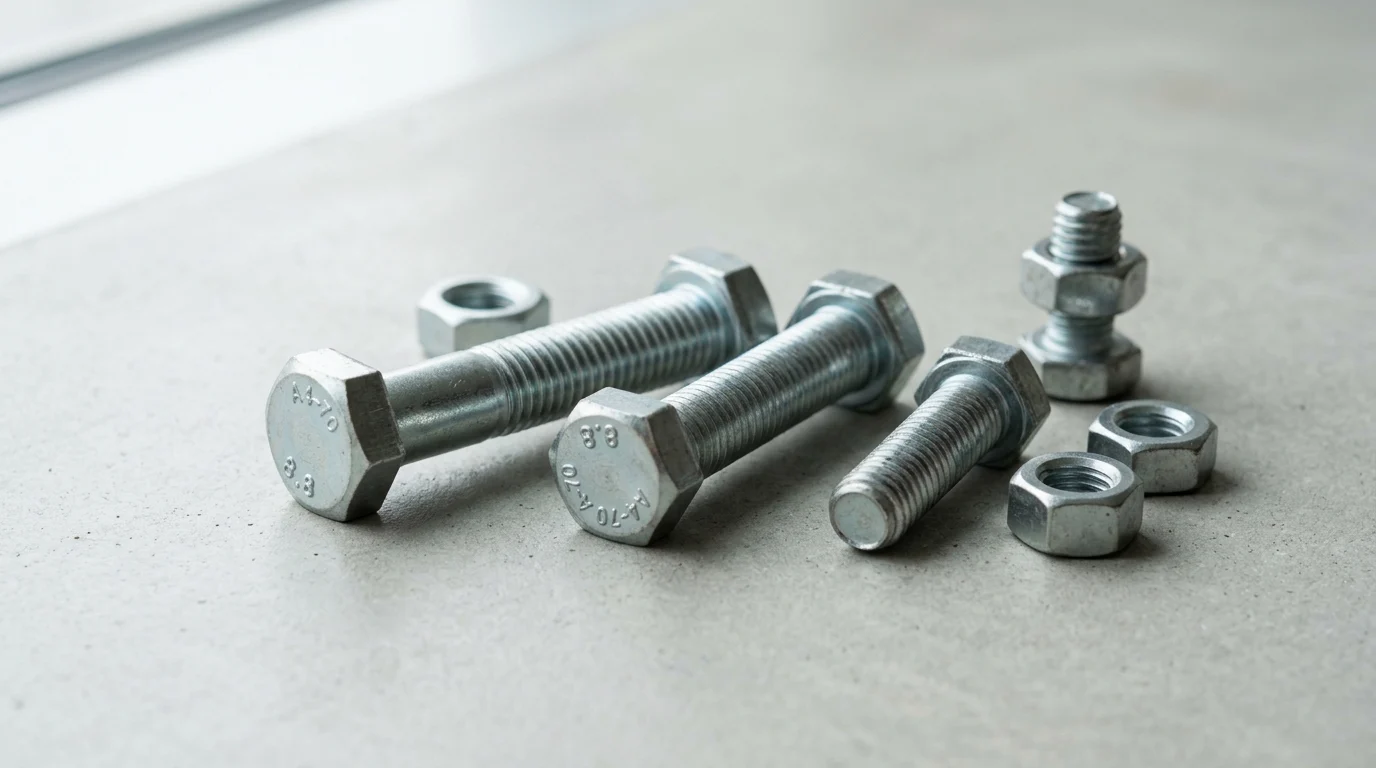
Choisir entre fil fin et fil grossier boulons hexagonaux Le choix du pas de filetage influence bien plus que la simple compatibilité ; il modifie la façon dont un assemblage supporte la charge, les vibrations, la vitesse d'assemblage et sa durabilité. Un pas de filetage adapté améliore le contrôle du serrage, réduit les risques de desserrage ou d'endommagement et facilite la maintenance en conditions réelles d'utilisation. Cet article explique les différences pratiques entre les filetages fins et grossiers, leurs domaines d'application respectifs et les facteurs les plus importants lors du choix de boulons pour l'acier, l'aluminium, les machines ou les assemblages structuraux. Grâce à ces informations, vous pouvez évaluer le choix du filetage en fonction des performances requises plutôt que de vous fier à une taille standard.
Pourquoi le choix entre un filetage fin et un filetage grossier est important
Spécifier le correct fixation filetée Le filetage est un élément fondamental de la conception mécanique qui influe directement sur l'intégrité structurelle, l'efficacité d'assemblage et le cycle de vie d'un produit. Parmi les décisions les plus importantes auxquelles les ingénieurs sont confrontés figure le choix entre un filetage fin et un filetage grossier. boulons hexagonauxBien que les deux variantes respectent les géométries dimensionnelles standard, leurs mesures de pas distinctes créent des comportements mécaniques profondément différents sous charge.
Le choix entre un filetage fin et un filetage grossier n'est jamais purement esthétique ni arbitraire ; il repose sur une évaluation rigoureuse du fonctionnement de l'assemblage. Une simple erreur de calcul du pas de filetage peut entraîner une rupture catastrophique, une fatigue accélérée ou de graves difficultés de maintenance. Par exemple, remplacer un boulon M12-1,75 standard à pas grossier par un boulon M12-1,25 à pas fin dans un bloc-moteur en aluminium basse densité peut augmenter le risque d'endommagement du filetage de plus de 15 % en raison de la surface de cisaillement réduite dans le matériau plus tendre. Comprendre ces interactions subtiles est essentiel pour optimiser les performances et l'approvisionnement.
Objectifs de l'application et de la maintenance
L'environnement opérationnel détermine directement les contraintes mécaniques imposées aux assemblages boulonnés, faisant du choix du filetage un facteur essentiel pour atteindre les objectifs de maintenance à long terme. Les filetages à gros pas présentent un pas plus important (moins de filets par pouce ou millimètre axial), ce qui permet un filetage plus profond. Cette géométrie robuste est très tolérante à la contamination, assurant ainsi un fonctionnement fiable des filetages à gros pas même en présence de saletés, de poussière ou de copeaux métalliques. Les équipes de maintenance privilégient souvent les filetages à gros pas car ils sont moins sujets au filetage croisé lors d'assemblages rapides et intensifs ou de réparations sur site.
À l'inverse, les filetages fins offrent un pas plus petit et une profondeur de filetage moindre, ce qui se traduit par un plus grand nombre de filets engagés sur une même longueur axiale. Cette configuration permet un réglage plus précis et un meilleur rendement couple/tension. Dans les applications nécessitant une force de serrage maximale, fixations à filetage fin Pour un couple donné, les vis à filetage fin peuvent atteindre une précharge jusqu'à 10 % supérieure à celle des vis à filetage grossier. Cependant, cette précision a un coût en termes d'entretien : les filetages fins nécessitent un environnement propre et un alignement précis, car même des débris microscopiques peuvent provoquer un blocage ou un grippage lors de l'installation.
Où chaque type de fil est couramment utilisé
L'adoption par l'industrie de pas de filetage spécifiques repose généralement sur des données historiques de fiabilité et des contraintes liées aux matériaux. Les filetages grossiers sont la norme pour la construction générale, les infrastructures lourdes et les charpentes métalliques. Dans ces secteurs, les fixations sont fréquemment installées dans des conditions environnementales difficiles, et les matériaux d'assemblage (comme l'acier à faible teneur en carbone ou la fonte) offrent une résistance au cisaillement suffisante pour supporter le profil de filetage grossier profond sans risque d'arrachement.
Les filetages fins sont omniprésents dans les secteurs de haute précision tels que l'aérospatiale, le sport automobile et la fabrication de véhicules de haute performance. Dans ces industries, la nécessité de réduire le poids impose l'utilisation de matériaux plus fins et à haute résistance, où l'engagement maximal du filetage est primordial. De plus, les filetages fins sont largement utilisés dans les applications hydrauliques et les systèmes sous pression, où leur profil plus dense contribue à une meilleure étanchéité. Le secteur aérospatial, par exemple, recourt presque exclusivement à des fixations à pas fin (comme les normes UNF) pour garantir une résistance maximale aux vibrations et à la traction dans les assemblages critiques pour le vol.
Principales différences entre les boulons hexagonaux à filetage fin et à filetage grossier
À l'échelle macroscopique, les variations géométriques entre les pas de filetage semblent minimes, mais elles modifient fondamentalement la répartition des contraintes et les capacités de charge de la fixationLa principale différence réside dans le pas du filetage : la distance entre le sommet d’un fil et le sommet du suivant. Dans le système métrique, ce pas est exprimé directement en millimètres, tandis que le système impérial compte le nombre de fils par pouce (TPI).
Parce que le diamètre extérieur (grand diamètre) de le boulon Le diamètre du noyau reste constant quel que soit le pas de filetage ; modifier ce dernier influe directement sur ce dernier. Cette relation inverse entre la profondeur du filetage et le diamètre du noyau explique les différences de performance entre les fixations à filetage fin et à gros filetage. Un filetage fin moins profond laisse un noyau plus épais, tandis qu'un filetage gros plus profond enlève davantage de matière du centre du boulon.
Pas de filetage, zone de contrainte de traction et force de serrage
Le pas de vis influe directement sur la zone de contrainte de traction (ZCT), qui correspond à la section critique déterminant la résistance à la traction d'un boulon. Les filets fins étant moins profonds, le diamètre intérieur d'un boulon à filet fin est supérieur à celui d'un boulon à filet grossier de même diamètre extérieur. Ce noyau plus large offre une ZCT plus importante, conférant aux boulons à filet fin une résistance à la traction et une limite d'élasticité supérieures d'environ 5 à 10 %. Par conséquent, les filets fins supportent des charges de travail admissibles plus élevées et génèrent des forces de serrage supérieures.
Pour illustrer cet avantage structurel, prenons l'exemple d'un boulon M10. La version à gros pas (M10-1,5) présente une section transversale d'environ 58,0 mm², tandis que la version à pas fin (M10-1,25) affiche une section transversale d'environ 61,2 mm² et la version à pas extra-fin (M10-1,0) atteint 64,5 mm². Cette augmentation quantifiable de la section transversale se traduit directement par une capacité de charge supérieure avant l'apparition de la déformation plastique.
| Taille du boulon (métrique) | Type de fil | Pas (mm) | Surface de contrainte de traction (mm²) | Gain de force relative |
|---|---|---|---|---|
| M10 | Grossier | 1,50 | 58.0 | Base |
| M10 | Bien | 1,25 | 61.2 | + 5,5% |
| M10 | Extra Fine | 1,00 | 64,5 | + 11,2% |
| M12 | Grossier | 1,75 | 84,3 | Base |
| M12 | Bien | 1,25 | 92.1 | + 9,2% |
Résistance aux vibrations, grippage et comportement lors de l'installation
Le desserrage induit par les vibrations est un mode de défaillance majeur des assemblages dans les systèmes mécaniques dynamiques. Les filetages fins résistent intrinsèquement mieux au desserrage que les filetages grossiers grâce à leur angle d'hélice plus faible. L'inclinaison réduite du filetage fin agit comme un coin plus doux, nécessitant une énergie vibratoire nettement supérieure pour que l'écrou se dévisse du boulon. C'est pourquoi les filetages fins sont particulièrement intéressants pour les assemblages soumis à des vibrations harmoniques ou transversales continues.
Cependant, les jeux plus serrés et la surface de contact accrue des filetages fins augmentent le risque de grippage, une forme de soudage à froid qui se produit lors de l'installation. Ce risque est particulièrement élevé avec les fixations en acier inoxydable ; les filetages fins en acier inoxydable 316 non lubrifiés présentent une incidence de grippage supérieure de 15 à 20 % à celle des filetages grossiers. Par ailleurs, les filetages grossiers offrent une meilleure facilité d'installation en production de masse. Leur pas plus important permet un engagement complet en moins de tours, ce qui accélère les cadences de montage et réduit le risque de filetage croisé en cas de mauvais alignement des composants.
Comment choisir le bon type de filetage
Les ingénieurs doivent évaluer une matrice complexe de variables opérationnelles afin de déterminer le pas de filetage optimal pour une application spécifique. Se fier uniquement aux avantages de résistance à la traction des filetages fins peut entraîner des défaillances catastrophiques si le matériau d'accouplement ou les conditions environnementales ne sont pas correctement pris en compte. Le processus de sélection exige un équilibre entre les contraintes internes de l'assemblage et les forces externes agissant sur la machine.
En conception mécanique, une règle fondamentale stipule que la résistance de la fixation doit être adaptée à la résistance au cisaillement du trou taraudé. Un mauvais choix de filetage peut entraîner une rupture de l'assemblage, non pas par la casse du boulon, mais par l'arrachement complet du filetage. Ce type de défaillance est particulièrement difficile et coûteux à réparer, nécessitant souvent l'utilisation d'inserts filetés ou le remplacement intégral de la pièce.
Conditions de fonctionnement : vibrations, charge dynamique et longueur d'engagement
Les charges dynamiques et les vibrations à haute fréquence exigent des stratégies d'engagement de filetage spécifiques. En ingénierie générale, les filetages à gros pas nécessitent une longueur d'engagement minimale égale à 1D (une fois le diamètre nominal du boulon) lors du vissage dans l'acier afin de garantir la déformation du boulon avant l'endommagement du filetage. Du fait de leur surface de cisaillement plus importante par filet, les filetages à gros pas sont particulièrement efficaces dans les matériaux tendres comme la fonte, l'aluminium et les plastiques, où les longueurs d'engagement peuvent atteindre 1,5D ou 2D.
Les filetages fins, bien qu'exigeant une longueur d'engagement légèrement plus courte pour atteindre leur pleine résistance à la traction dans les matériaux durs, sont très sensibles au dévissage dans les alliages plus tendres. Lorsque les conditions de fonctionnement impliquent des vibrations à haute fréquence (généralement supérieures à 50 Hz), la tendance à l'auto-blocage due à l'angle d'hélice faible du filetage fin constitue un mécanisme de protection essentiel contre le desserrage. Cependant, si l'assemblage est soumis à des chocs importants ou à des cycles thermiques provoquant une dilatation et une contraction significatives, les filetages grossiers offrent souvent une meilleure résistance à la fatigue, car leurs racines plus profondes sont moins sensibles aux concentrations de contraintes.
Cas d'utilisation typiques dans l'automobile et les équipements lourds
Dans le secteur automobile, les filetages fins sont largement utilisés dans les systèmes de suspension, les composants de freinage et les ensembles moteur. Par exemple, les boulons de bielle et de culasse sont presque exclusivement à filetage fin (souvent de classe 10.9 ou 12.9). Ces applications exigent des caractéristiques de couple à limite élastique précises et une force de serrage maximale dans des espaces très restreints. Le pas fin permet aux mécaniciens d'atteindre des objectifs de précharge précis, garantissant ainsi que les pressions cycliques extrêmes de la combustion interne ne compromettent pas l'étanchéité du joint.
À l'inverse, la fabrication d'engins lourds — tracteurs agricoles, excavatrices minières et engins de chantier — repose principalement sur des filetages grossiers (généralement de classe 8.8 ou 10.9). Ces machines fonctionnent dans des environnements difficiles où leurs composants sont régulièrement exposés à la boue, au sable et aux intempéries. Les filetages grossiers sont essentiels car ils tolèrent les particules supérieures à 0,5 mm sans se bloquer. De plus, la maintenance sur le terrain des engins lourds s'effectue souvent dans des conditions difficiles ; les filetages grossiers facilitent un remontage plus rapide et plus fiable lorsque les techniciens utilisent des outils pneumatiques lourds dans la poussière.
Approvisionnement, normes et contrôles de qualité
Au-delà des performances mécaniques, les contraintes d'approvisionnement influencent fortement le choix des fixations. Concevoir un produit autour d'un pas de filetage très spécifique peut engendrer de graves goulets d'étranglement dans la chaîne d'approvisionnement, augmentant les coûts de fabrication et retardant les calendriers de production. La disponibilité des fixations est régie par des normes internationales strictes qui dictent non seulement les tolérances géométriques des filetages, mais aussi les structures logistiques des distributeurs mondiaux.
Les équipes d'assurance qualité doivent mettre en œuvre des protocoles d'inspection rigoureux en fonction du type de filetage choisi. Les tolérances plus serrées des filetages fins exigent des procédés de fabrication et de finition plus précis, ce qui augmente le risque de rejet lors du contrôle qualité si les normes dimensionnelles ne sont pas parfaitement respectées. Comprendre l'interaction entre les normes d'ingénierie et la dynamique de la chaîne d'approvisionnement est essentiel pour une production rentable.
Spécifications et normes dimensionnelles pertinentes
Les normes dimensionnelles internationales garantissent l'interopérabilité et des indicateurs de performance de base communs aux différents fabricants. Dans le système impérial, la norme ASME B1.1 régit la norme unifiée des filetages, classant les fixations principalement en filetages UNC (Unified National Coarse) et UNF (Unified National Fine). Pour les fixations métriques, les normes ISO 261 et ISO 965 définissent le profil et les classes de tolérance. Les filetages métriques sont généralement spécifiés par une classe de tolérance, par exemple 6g pour les filetages extérieurs (boulons) et 6H pour les filetages intérieurs (écrous).
Le respect de ces spécifications est vérifié à l'aide de calibres à filetage et de bagues de contrôle. Les contrôles qualité des filetages fins sont particulièrement rigoureux. La profondeur du filetage étant moindre, un écart minime du diamètre primitif peut compromettre significativement le taux d'engagement. Un écart de seulement 0,05 mm sur le diamètre primitif d'un boulon à filetage fin peut réduire sa capacité de charge de manière disproportionnée par rapport à un écart identique sur un filetage grossier, faisant du respect des dimensions un impératif pour les services de contrôle qualité.
Disponibilité, délais de livraison, placage et quantités commandées
La dynamique des chaînes d'approvisionnement favorise nettement les filetages grossiers standard, produits en très grandes quantités et stockés dans le monde entier. boulons hexagonaux Les vis à pas fin sont considérées comme des produits standard, avec des délais de livraison de seulement 1 à 2 jours pour les qualités et finitions standard. En revanche, les fixations à pas fin, notamment de grand diamètre ou de longueur spécifique, nécessitent souvent une production sur mesure. Les fabricants imposent généralement des quantités minimales de commande (QMC) allant de 10 000 à 50 000 pièces pour les vis à pas fin non standard, avec des délais de livraison plus longs de 8 à 12 semaines.
Les procédés de galvanisation et de finition de surface compliquent également l'approvisionnement en boulons à filetage fin. Les traitements anticorrosion, tels que la galvanisation électrolytique, ajoutent une épaisseur notable à la surface de la fixation. Un procédé de zingage standard dépose une couche de 5 à 8 microns. Si les filetages grossiers tolèrent facilement cette accumulation dans leurs tolérances de jeu standard, l'ajustement plus serré des filetages fins peut entraîner des interférences lors de l'assemblage si l'épaisseur du revêtement n'est pas strictement contrôlée ou si une tolérance de pré-zingage inférieure à la normale n'a pas été spécifiée lors de la commande.
Quel type de thread est le mieux adapté à votre application ?
Le choix final exige une vision globale du cycle de vie complet du produit, mettant en balance les exigences mécaniques immédiates et les impacts économiques à long terme. Il n'existe pas de filetage universellement supérieur ; il existe plutôt un filetage optimal pour un ensemble spécifique de contraintes. Les ingénieurs et les responsables des achats doivent collaborer afin d'éviter le surdimensionnement des assemblages, qui engendre des coûts excessifs sans apporter de gains de performance tangibles.
La décision repose en définitive sur une évaluation des risques rigoureuse. Le choix d'un filetage grossier privilégie la rapidité d'assemblage, la compatibilité des matériaux et la fiabilité de la chaîne d'approvisionnement. Opter pour un filetage fin privilégie la résistance à la traction, la résistance aux vibrations et la précision de réglage. En évaluant systématiquement l'application au regard de ces paramètres, les fabricants peuvent standardiser l'utilisation de leurs fixations, simplifier la gestion des stocks et garantir des performances fiables sur le terrain.
Un processus de sélection étape par étape
Une approche systématique du choix des fixations commence par l'analyse du matériau d'assemblage. Si le boulon est vissé dans un matériau à faible résistance à la traction comme la fonte, le laiton ou les alliages d'aluminium, un filetage grossier est indispensable pour éviter d'endommager le filetage interne. Si l'assemblage utilise un écrou et un boulon dans de l'acier à haute résistance, le concepteur peut évaluer les deux options sans risque. L'étape suivante consiste à évaluer le profil vibratoire. Si l'assemblage est soumis à des charges dynamiques continues ou à des fréquences susceptibles d'induire un desserrage, il convient de privilégier un filetage fin.
Le dernier point technique à prendre en compte est la force de serrage requise par rapport à l'espace disponible. Si un assemblage exige une résistance au cisaillement supérieure à 800 MPa, mais que des contraintes d'espace empêchent l'utilisation d'un boulon de plus grand diamètre, le passage d'un pas grossier à un pas fin, pour un même diamètre, peut permettre d'obtenir le gain de résistance nécessaire. Cette évaluation progressive garantit la solidité de la base mécanique de l'assemblage avant même de considérer les variables économiques et logistiques.
Équilibrer le prix, l'efficacité d'assemblage et le coût du cycle de vie
Le coût d'acquisition ne représente qu'une partie du coût total du cycle de vie d'un assemblage boulonné. À l'achat, les fixations à filetage fin sont généralement 15 % à 25 % plus chères que les boulons à filetage grossier équivalents, en raison d'économies d'échelle moindres à la production et d'une usure plus importante des outils lors du roulage du filetage. Cependant, dans les environnements soumis à de fortes vibrations, ce surcoût initial est facilement compensé par la prévention des défaillances d'assemblage, qui peuvent engendrer des demandes de garantie importantes et des coûts d'immobilisation considérables.
À l'inverse, les filetages grossiers permettent de réaliser des économies substantielles sur la chaîne de montage. Le pas plus important accélère d'environ 30 % la vitesse de vissage des outils pneumatiques ou électriques automatisés, augmentant ainsi directement le rendement de production. De plus, la réduction du risque de filetage croisé minimise les retouches et les rebuts.
| Facteur de sélection | Fil grossier | Fil fin | Impact principal sur les coûts |
|---|---|---|---|
| Prix d'achat initial | Coût de base | Prime de 15 % à 25 % | Budget des achats |
| Vitesse d'assemblage automatisée | Rapide (moins de rotations) | Plus lent (plus de rotations) | Main-d'œuvre / Débit |
| Risque de croisement de pistes | Faible (taux de défauts | Modéré (taux de défauts d'environ 3 %) | Retravail d'assemblage |
| Risque de desserrage par vibrations | Plus haut (nécessite des contre-écrous) | Inférieur (verrouillage inhérent) | Garantie / Entretien |
Points clés à retenir
- Principales conclusions et justifications concernant les boulons hexagonaux
- Spécifications, conformité et vérifications des risques à valider avant de s'engager
- Prochaines étapes pratiques et mises en garde que les lecteurs peuvent appliquer immédiatement
Foire aux questions
Quand dois-je choisir des boulons hexagonaux à gros filetage ?
Utilisez un fil à gros diamètre. boulons hexagonaux pour la construction générale, les réparations sur le terrain, les matériaux plus tendres et les environnements sales où un assemblage plus rapide et un risque moindre de filetage croisé sont primordiaux.
Quand les boulons hexagonaux à filetage fin sont-ils la meilleure option ?
Choisissez des boulons hexagonaux à filetage fin pour les assemblages de précision, les charges de serrage plus élevées, les joints sensibles aux vibrations et les matériaux à haute résistance plus fins comme ceux utilisés dans les applications automobiles ou aérospatiales.
Les boulons hexagonaux à filetage fin sont-ils plus résistants que ceux à filetage grossier ?
Souvent en tension, oui. Les filetages fins présentent généralement une plus grande surface de contrainte de traction et peuvent supporter une précharge plus élevée au même couple, mais le matériau de l'assemblage et son application déterminent toujours la résistance globale.
Pourquoi préfère-t-on les fils grossiers pour les matériaux plus souples ?
Leur profil de filetage plus profond offre une meilleure résistance au dénudage dans des matériaux comme l'aluminium ou la fonte, notamment lorsque les conditions d'utilisation sont difficiles ou que l'installation est moins contrôlée.
Puis-je remplacer un boulon hexagonal à gros filetage par un boulon à filetage fin ?
Non. Le pas du filetage doit correspondre exactement à celui de l'écrou ou du trou taraudé. Utiliser un filetage fin à la place d'un filetage grossier peut endommager le filetage, réduire sa fiabilité et engendrer des forces de serrage dangereuses.